







高功率激光材料加工中的焦斑偏移难题
大功率工业激光器是材料加工领域中极具价值的工具。将这些激光器始终保持在最佳性能状态,并对相应的加工工艺进行优化,可最大限度地提高生产效率、减少停机时间。通过对激光器关键参数(包括激光输出功率、聚焦光斑尺寸及聚焦光斑的时域位置)进行定期检测与长期监测,可获取提升加工精度、优化工艺流程所需的数据。
光纤激光器凭借其高光电效率和优异的光束质量,彻底改变了激光零件加工的工艺方式。然而,随着激光功率的不断提升和聚焦光斑的极致压缩,焦斑偏移带来的影响越来越需要重视。
焦斑偏移
随着对更高激光功率需求的持续增长,激光加工系统组件所承受的应力问题日益普遍。其中一种现象——“焦斑偏移”——是由激光系统组件(尤其是透射光学元件,如聚焦透镜和保护性窗片)所受的热效应引起的。在众多工业激光应用中,精确确定聚焦光斑相对于被加工工件的位置至关重要。
功率或能量密度的概念是指集中到特定空间范围内的功率(连续波激光器)或能量(脉冲激光器)的大小。例如,一台功率为 4000 瓦的激光器若将其光束聚焦至直径为 100 微米的光斑,则其功率密度约为 51 兆瓦/平方厘米。
激光产生的功率密度决定了其与材料相互作用的结果。例如,对塑料进行烧蚀所需的功率密度远低于对厚度为 1 英寸的钢材进行切割所需的功率密度,这是因为激光与这两种材料之间的相互作用方式不同。
为确保工艺过程的长期稳定性,必须对激光器进行测量以实现激光性能品控。大多数从事材料加工的激光器用户都认同,测量激光器的输出功率和光斑尺寸同等重要。然而,光纤激光器所具有的高质量光束特性,使部分用户误以为:一旦激光器投入实际生产,工艺过程控制便不再那么重要。但事实是,无论采用何种激光介质,激光器本质上均由物质构成,而物质会随时间推移而发生退化。将这一事实与工业激光器所处的相对污染严重的生产环境相结合,便会导致激光系统性能随时间发生变化。这些变化会导致传递至工件的激光功率降低,以及激光对相关组件产生的热效应的逐渐累积。唯有通过严格执行的工艺控制流程,激光器用户才能更准确地预测何时对激光系统实施维护操作,从而确保其工艺过程始终处于优化状态、发挥最佳性能。
激光功率测量
长期以来,激光功率测量设备供应商以色列Ophir公司一直为激光用户及技术人员提供便捷的功率计系统;这些系统易于安装于工作单元内部,可直接集成到逻辑化环境中,在非使用状态下能有效防护激光加工产生的碎屑影响,且维护与校准操作简便。此类功率计可提供定期测量数据,是评估激光性能随时间推移是否保持稳定的有效手段,有助于维护激光设备质量、优化维护计划以及进行故障排查。
众多生产环境及其在加工过程中产生的碎屑飞溅会对激光系统造成不利影响,从而迅速且显著降低激光系统的效率。比如加工头保护窗片上积聚加工碎屑时,就可能导致激光功率下降至使所产零件质量大幅降低的程度。激光功率测量是确保激光系统长期保持稳定性能的最佳初始检测手段。然而,鉴于“焦斑偏移”现象的存在,单纯的激光功率测量实际上仅能反映部分实际情况。因此,激光功率测量供应商还采用附加技术来确定聚焦光斑的尺寸及其相对于加工头的位置,从而确保在工件上维持所需的激光功率密度。
聚焦光束测量
扫描狭缝轮廓测量系统(例如 Photon 公司的 NanoScan 系列产品)是一种快速测定激光聚焦光斑尺寸的精确方法。该系统采用旋转鼓轮驱动两道相互正交的狭缝围绕单元素检测器旋转,从而实现对激光进行扫描采样。该鼓轮的位置与编码器相连接,用于获取鼓轮的位置信息,并精确重建激光的尺寸,甚至可同时对激光的二维及三维轮廓进行数学建模。此方法的优势在于:由于激光采用分步扫描采样,因此即使被测激光的相对功率密度较高,也可以不做衰减直接检测。扫描狭缝轮廓仪可直接安装于光路中,用于对激光聚焦光斑进行成像,通常适用于功率高达约 1000 瓦的激光(具体取决于聚焦光斑的尺寸)。通过此方法,激光用户可将激光聚焦光斑直接置于测量点处,从而确保光斑尺寸准确且不随时间变化。此外,用户还可快速、便捷地确定激光系统与被加工工件之间的最佳距离。
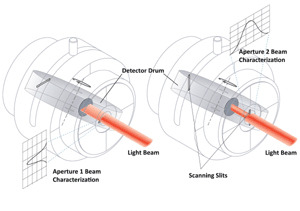
图 1. 扫描狭缝轮廓仪的工作原理示意图。
这种光束测量技术在医疗器械领域尤为适用。在应用开发、系统调试及连续工艺验证过程中,对聚焦光斑(除工艺激光功率外)进行测量至关重要,有时甚至是必不可少的。由于激光器集成到系统并投入生产后,其光束路径往往受到机械干涉因素的限制,因此为衰减目的对光束进行采样通常颇具挑战性。鉴于扫描狭缝轮廓仪体积积小且无需进行光束衰减,将其用于测量连续波或准连续波光束上的聚焦光斑是非常适合的。
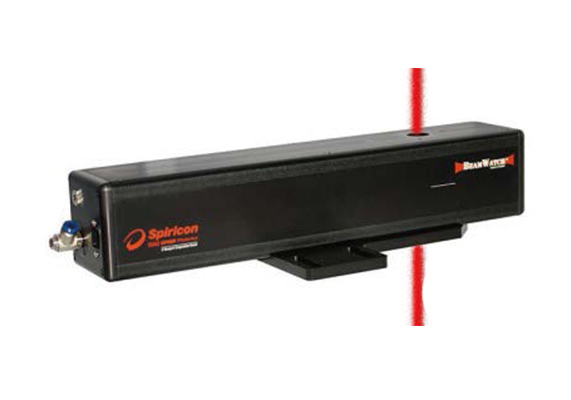
图 2. BeamWatch 非接触测量聚焦光斑。
非接触式光束测量
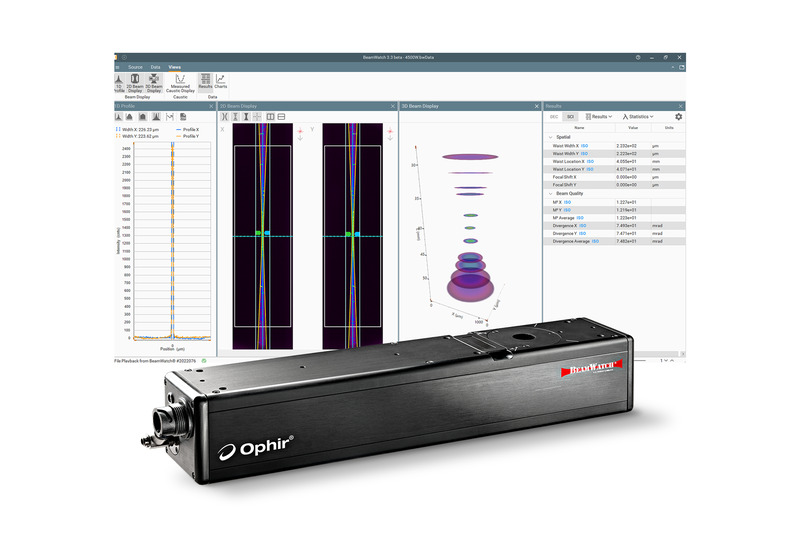
对于更高功率或更小的激光光束检测,Ophir-Spiricon公司推出了一款名为 BeamWatch 的基于摄像机的非接触式光束轮廓分析系统。该系统为使用数千瓦、波长为 1 微米激光器或其倍频的用户提供了以往任何光束轮廓分析系统都无法提供的数据。该产品所采集并分析的信号基于一种称为“瑞利散射”的光物理特性——即激光束束腰周围高浓度的光束会与附近的空气分子作用发生散射,并被摄像机捕获。这样一来,用户无需接触激光束即可对激光束的束腰特性进行分析。该光束分析仪无需水冷系统,无运动部件,且对被测激光器的功率没有上限限制。此外,由于该系统基于摄像机技术,其数据采集速率高达每秒 15 次,使用户能够更全面地观察其激光系统随时间变化的特性。
该系统包含专为激光技术员设计的软件,可对激光光斑(或称“光束腰径”)的尺寸以及光斑随时间变化的位置进行测量。激光用户可通过该软件对光斑的偏移量及偏移速度进行测量并绘制图表,从而更准确地评估其激光系统性能。在非接触式光束测量模式下,系统通过集成远心镜头的摄像机对激光光束进行观测——该检测不仅涵盖聚焦光斑本身,还包括聚焦光斑上方及下方的光束路径。基于此,系统可实时提供光束发散角、M²值以及光束参数(或称 BPP)等测量数据。此外,该系统还配备了一个可选的简化版“用户界面”,可根据用户预设的规范,实时显示关键激光参数的“合格/不合格”判定结果,便于对在自动化生产过程中对整个激光系统进行快速周期性检测。
许多采用数千瓦级激光器的工业激光应用均依赖于对聚焦光斑尺寸与位置的测量,以确保激光功率密度准确且稳定。直到 BeamWatch 问世后,激光用户才拥有了稳定,简洁,无耗材测量这些激光参数的方法。例如,在某些汽车焊接应用中,加工过程并非在聚焦点处进行,而是在聚焦点之后一定距离处进行——因为此时采用功率密度较低但光束尺寸相对较大的光束即可获得预期效果。通常在激光器通电后,由于激光系统受到热效应影响导致聚焦光斑位置发生变化,则该聚焦光斑的位置将不再恒定,从而导致光束的功率密度发生变化,进而使整个焊接过程中产生不一致的焊接效果。
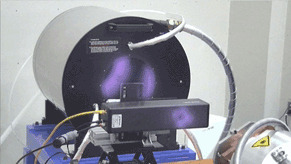
图 3:前景中为 Spiricon 公司的 BeamWatch 测量系统,背景中为 Ophir 公司的 100 kW 功率测量系统,两者均用于测量一台 10万瓦光纤激光器。
另一项对聚焦光斑位置要求极为关键的激光应用领域是航空与航天零部件的激光钻孔加工。在这些加工过程中,需在零部件上钻出数千个微小孔洞,用于对零部件进行气动冷却——否则这些零部件在使用过程中易遭到损坏或变形。此类钻孔作业通常采用具有极高峰值功率及相对较长焦距的透镜进行。必须精确定位聚焦光斑(即激光功率密度最高的位置)并将其持续性定位在待加工的零部件上,以确保每个孔洞都能准确稳定的钻出。
高功率反射光学系统
光束传输系统的最新进展为解决光束焦斑偏移问题提供了新的解决方案。激光应用领域的专家们利用 Ophir-Spiricon 公司的Beam Watch非接触式光束分析仪助力开发了一些先进产品。其中一项有助于解决该问题的设计特点在于采用反射式光学元件而非透射式光学元件——透射式光学元件更容易受到激光产生的热效应影响。随着激光器功率持续提升,其应用范围已扩展至工业加工领域。近期,研究人员使用Ophir- Spiricon 的 BeamWatch 测量系统对一台采用反射式光学元件进行聚焦的 10万瓦光纤激光器进行了测量。需要提出的是,由于该激光器功率相对较高,该加工头在从开启激光至约 20 秒后的时段内仍测试到了约 8 毫米的焦斑偏移。可见即使是热效应小的反射式导光聚焦系统,激光器对与其激光加工集成系统组件所产生的热效应仍是不可忽视的问题。
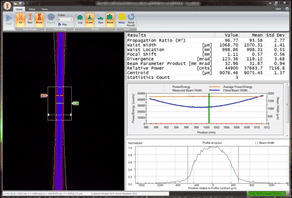
图 4. BeamWatch 技术人员界面,显示聚焦光斑从光斑起始位置(红色标记)移动至当前位置(绿色标记)的情况。
当前,各类生产设施面临着日益严峻的优化生产流程、提升产能、最大限度减少停机时间与运营成本以及降低废品率等压力。值得庆幸的是,激光设备用户与激光生产商拥有可靠的检测工具,可充分发挥激光设备的效能,并确保其激光加工工艺始终维持在高质量水平。除了运用最新激光系统技术来实现上述目标外,还可借助最新技术对这些激光系统进行更精准的性能表征与优化。
产品推荐
MORE+-

非接触式大功率激光焦点分析仪
OPHIR*的BeamWatch 非接触式轮廓分析仪通过测量瑞利散射,精确捕获和分析波长范围为980nm - 1080nm 的高功率工业激光。 -

增材制造专用激光分析系统
BeamCheck 集成CCD 光束分析仪直接探测高功率激光的光斑,以及一台功率计用于实时监测测量激光的功率。特殊的分束系统使其可以直接用于高功率激光,极小部分功率被分配给光束分析仪进行光斑分析,而大部分功率由功率计直接探测激光功率。可在近场或焦点处测量。 -

增材制造专用激光焦点分析系统
BeamWatch AM 是一款集成的激光测量系统,用于测量激光增材制造系统的关键激光束参数。包括腰( 焦点) 宽度和位置、焦点变化、重心、M2、瑞利长度、倾角等。BeamWatch AM 测量技术是基于激光在传播时,空气中氧和氮分子对激光产生瑞利散射。对这种散射光的测量提供了对激光束在观察视图方向上的分析。同时BeamWatch AM 内部集成了一个功率计,可测量激光功率。 -

高功率激光集成式分析仪BeamWatch Integrated
BeamWatch Integrated 在BeamWatch 基础上,在特定位置集成了功率探头,可以实时在线测量激光的焦点分布和功率。BeamWatch Integrated 分为150/ 500连个型号,功率探头距离焦点的距离分别为150mm和175mm。





 13810233784
 在线咨询